
A1-Mini-Troubleshooting-Nozzle-Clog
Entupimentos de hotend são relativamente comuns em impressoras 3D FDM e podem ocorrer devido a várias razões, exemplificadas abaixo:
Como resolver um entupimento de filamento?
Entupimento Simples / Entupimento Parcial
Um entupimento simples ou parcial é considerado quando a ponta do hotend está entupida com partículas dentro do filamento (fibra de carbono, filamento cintilante, etc.). Essas partículas podem ser maiores que o orifício do bico e impedirão sua extrusão.
Na maioria das vezes, essas partículas podem entupir completamente o hotend, onde nenhum filamento é mais extrudado, ou causar um entupimento parcial gerado por detritos no filamento que se manifesta pelo filamento não fluir reto do hotend e enrolar ao extrudar manualmente do hotend.
Quando tal entupimento ocorre, o modelo não é impresso conforme o esperado, com extrusão inconsistente levando a uma má qualidade de impressão.
Isso também pode se manifestar com um valor K mal calibrado para Dinâmica de Fluxo devido à pressão e fluxo inconsistentes do bico.

O procedimento mais fácil a seguir neste caso é tentar desalojar a pequena peça que bloqueia o hotend usando o pino incluso que você recebeu com a impressora.
Ferramentas necessárias

Notas antes de começar
> Observe que algumas das operações neste guia podem ser perigosas se não forem realizadas com cuidado, pois envolvem altas temperaturas do bico. Por favor, tome todas as precauções necessárias ao realizar estas tarefas. Para alguns destes procedimentos, a máquina deve ser desligada e o bico deve estar completamente resfriado na maioria deles.
> Quando for necessário segurar o hotend na mão, use uma luva de forno e certifique-se de que o chão ou a bancada abaixo do hotend estejam livres de materiais inflamáveis ou móveis ou pisos que possam ser facilmente danificados pelo calor.
1. Extrudir o filamento manualmente
Este é o método mais simples para desentupir o hotend. Mude para o bico esquerdo na tela, aumente a temperatura do hotend ligeiramente acima da temperatura recomendada para o filamento e, em seguida, extrude o filamento clicando no botão de carregamento na tela.
Passo 1. Aqueça o hotend
Aumente a temperatura do hotend para uma temperatura ligeiramente superior à exigida pelos filamentos (PLA, por exemplo, defina a temperatura do hotend para 250°C);

Passo 2. Extrudir manualmente
Clique no botão de carregamento na tela para extrudar o filamento manualmente. Se estiver usando TPU, o botão de carregamento não pode ser clicado mais de três vezes. E evite clicar rapidamente no botão de descarregamento várias vezes para evitar o travamento ou o emaranhamento do filamento.

Observe se o bico está extrudando corretamente. Como mostra a imagem abaixo, o filamento deve sair reto e consistentemente.

2. Desentupir com uma ferramenta de pino
É importante notar que este método não funciona com bicos menores que 0.4mm.
Se o filamento não puder ser extrudado do bico, ou se o filamento extrudado do bico não se tornar um filamento recém-carregado, será necessário usar uma agulha passante para desentupir o hotend e reextrudar manualmente o filamento (ciclando o desentupimento com uma ferramenta de pino e o processo de extrusão).
Aqueça o hotend a uma temperatura ligeiramente superior à exigida pelo filamento dentro do hotend, seguindo as instruções no Passo 1 do “1. Extrusão manual do filamento” acima. Após atingir a temperatura, insira a agulha no bico e desentupa-o para cima e para baixo várias vezes.

> ❗ Aviso: Sempre use luvas resistentes ao calor e mantenha a cabeça e o rosto afastados da impressora durante esta operação. O bico está extremamente quente e a pressão acumulada atrás do entupimento pode fazer com que o filamento derretido espirre repentinamente. O operador na imagem é mostrado sem luvas apenas para ilustrar o movimento de desobstrução — por favor, não faça o mesmo.
[]()
3. Desobstrução com ferramenta de pino e cold pull
> Fornecemos um tutorial em vídeo completo, juntamente com instruções escritas e imagens. Aqui está o vídeo completo de desobstrução com uma ferramenta de pino e cold pull:
>
Passo 1. Preparação antes de iniciar
Mova o eixo Z para a altura apropriada, e também mova a cabeça da ferramenta para a altura apropriada; e remova a capa frontal da cabeça da ferramenta para o próximo passo

Passo 2. Aqueça o hotend e remova o filamento
Aqueça o hotend a 100°C (PLA, por exemplo) e remova o hotend enquanto estiver aquecido (Opere com luva de forno!).
Remova o filamento na entrada do hotend com um alicate.

Passo 3. Posicionando o hotend e reaquecendo-o
Recoloque o hotend, defina a temperatura do hotend para 220°C e carregue outra cor do mesmo filamento;

Passo 4. Extrude o filamento manualmente e faça um cold pull
Se o filamento extrudado do bico estiver completamente recarregado, a temperatura do hotend pode ser reduzida para 100°C e o cold pull pode começar.
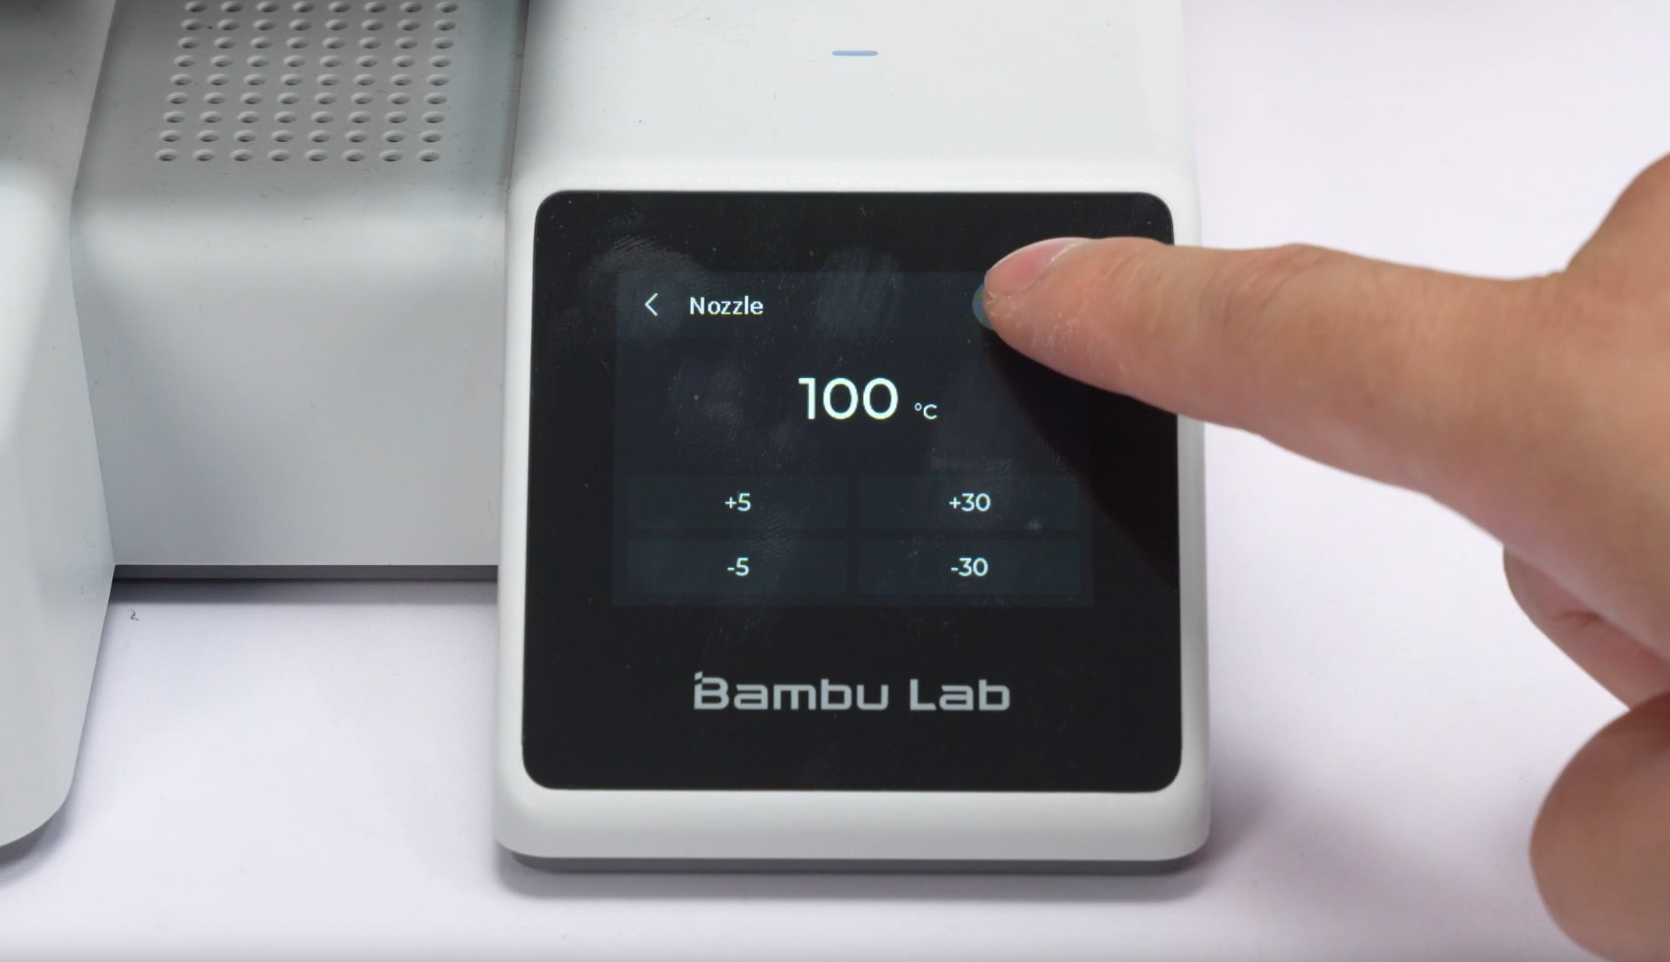
Passo 5. Reconecte o tubo de PTFE e teste a extrusão
Reconecte o tubo de PTFE, carregue o filamento e teste a extrusão. Se ainda não houver extrusão ou houver subextrusão, serão necessárias mais algumas tentativas para desobstruir o hotend.
> ❗ Aviso: Sempre use luvas resistentes ao calor e mantenha a cabeça e o rosto afastados da impressora durante esta operação. O bico está extremamente quente e a pressão acumulada atrás do entupimento pode fazer com que o filamento derretido espirre repentinamente. O operador na imagem é mostrado sem luvas apenas para ilustrar o movimento de desobstrução — por favor, não faça o mesmo.
Como verificar a conclusão/sucesso
Reinstale o bico, conecte os tubos de PTFE e recarregue o filamento para testar a extrusão. Se ainda houver entupimento ou extrusão insuficiente, é necessário tentar repetidamente limpar o hotend.
Confirme se o bico está fluindo corretamente
Após mover o pino pela ponta do bico algumas vezes, remova o pino e extrude um pouco de filamento usando os botões na tela. O filamento deve fluir em linha reta e não deve enrolar durante a extrusão, como mostra a imagem abaixo.
Embora os métodos acima tendam a desobstruir 99% dos entupimentos, pode haver casos em que um bico simplesmente precise ser substituído, pois pode estar danificado. Se, depois de tudo isso, sua máquina puder imprimir normalmente, então você desentupiu com sucesso seu bico.
Nota
Geralmente, bicos maiores entopem com menos facilidade, pois a abertura mais larga permite a passagem de partículas maiores. Bicos menores entopem com mais facilidade e são mais difíceis de desobstruir. Por exemplo, um bico de 0,2 mm pode precisar que as etapas acima sejam repetidas várias vezes, enquanto bicos de 0,4 mm e acima raramente entopem.
Notas Finais
> Esperamos que o guia detalhado fornecido tenha sido útil e informativo.
> Para garantir uma execução segura e eficaz, se tiver alguma preocupação ou questão sobre o processo descrito neste artigo, recomendamos abrir um chamado técnico referente ao seu problema.
> Inclua uma foto ou vídeo que ilustre o problema, bem como qualquer informação adicional relacionada à sua consulta.
🛠️ Precisa de Peças Originais Bambu Lab?
A 3D Centro Oeste é especialista em impressoras 3D com estoque a pronta entrega de peças oficiais Bambu Lab no Brasil com envio imediato. Garanta bicos de aço endurecido, hotends montados, engrenagens da extrusora, placas PEI e filamentos com nota fiscal e garantia.

